Prihodnost proizvodnje prečka hidravličnih cilindrov
News Details
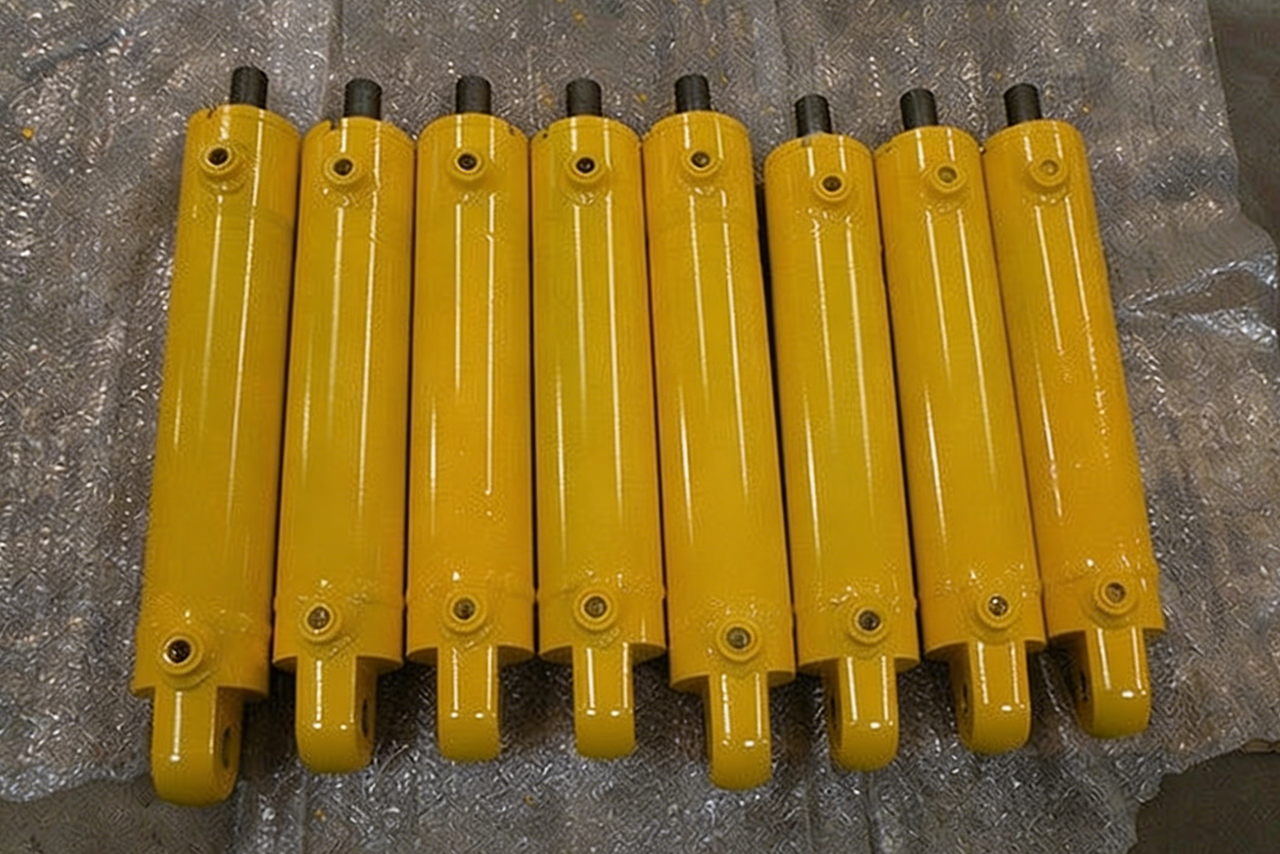
Industrija proizvodnje hidravličnih cilindrov doživlja znatne tehnološke napredeke v procesih obdelave cilindričnih lukenj. Valjni burnishing se je izkazal za boljšo alternativa tradicionalnim metodam leščenja, saj ponuja znatne izboljšave kakovosti površine, proizvodne učinkovitosti in življenjskega leta komponent. Ta celovita analiza preučuje tehnične prednosti tehnologije valjnega burnishinga in njenih posledic za proizvajalce, ki želijo izboljšati svojo konkurenčno pozicijo na trgu.
Razumevanje ključne vloge hidravličnih cilindrov v rudarskih operacijah
Osnovna funkcija Hydraulic Cylinders v visokotlakih okoljih
Hidravlični cilindri so osnova kritične opreme v rudarskih in mineralnih procesnih operacijah, zlasti v sistemih visokotlakih valjnih stisnil. Te sofisticirane mehanske zbornine morajo vzdrževati ekstremne delovne pogoje, hkrati pa vzdrževati natančno nadzor nad gibanjami težke opreme.
V kontekstu aplikacij valjnih stisnil hidravlični cilindri neprestano izvajajo mikroprilagoditve, da se prilagodijo različnim velikostim materialne naprave. Pri obdelavi rude z neskladnimi velikostmi delcev cilindri morajo dinamično odgovarjati na spremembe upor, hkrati pa vzdrževati konsistentni tlak preko akumulatorskih sistemov. Ta zahteven delovni okolje neposredno stiska komponent cilindrov, zaradi česar je kakovost proizvodnje absolutno ključna.
Tehnične zahteve za proizvodnjo cilindričnih cevi
Cilindrična cev je ena izmed najkritičnejših komponent v kateri koli zbornini hidravličnega cilindra. Kot primarni strukturalni element, ki vsebuje piston in zapiralni sistem, so njeni proizvodni specifikaciji izjemno zahtevni. Industrijski standardi zahtevajo vrednosti hrapavosti notranje površine med Ra0,4 in 0,8 mikrometrov, skupaj z strogimi tolerancemi za koncentričnost in odpornost na obrabo.
Te stroge zahteve obstajajo, ker lahko celo mikroskopske nepravilnosti površine zmanjšajo učinkovitost zapiralnih elementov, pospešijo stopnjo obrabe in na koncu vodijo do sistemskih okvar. Posledice takšnih okvar segajo izven stroškov zamenjave komponent na izpad proizvodnje, varnostne tveganje in potencialne okoljske nevarnosti.
Tradicionalna vs. napredna proizvodnja: primerjalna analiza
Konvencionalni pristop: leščenje na podlagi leščenja
Tradicionalna proizvodnja cilindričnih cev se je zanašala na tri stopnje procesa: groba vrtnja, končna vrtnja in natančno leščenje. Čeprav se ta metodologija uporablja v industriji že desetletja, ima več inherentnih omejitev, ki postajajo vse bolj problematične v sodobnih visokovolumnskih proizvodnih okoljih.
Leščenje generira znaten toploto na stiku orodja in delovnega kosovca, kar ogroža termično poškodbo obdelane površine. Proces tudi običajno ustvari napetostne ostanke v površinski plasti, ki lahko spodbujajo nastanek razpok na podlagi cikličnih obremenitev. Poleg tega surovine za leščenje predstavljajo znatne nadaljnje stroške, in doseganje konsistentnih rezultatov med proizvodnimi serijami zahteva obsežno strokovno znanje operaterjev.
Napredno rešitev: tehnologija valjnega burnishinga
Sodobna tehnologija valjnega burnishinga ponuja bistveno drugačen pristop k obdelavi površin. Proces zamenja tradicionalno leščenje z metodo plastične deformacije, ki hladno obdeluje površinsko plast, ustvarja koristne stiskne ostanke, hkrati pa dosega izjemne površinske končne obdelave.
Delovni tok valjnega burnishinga vsebuje tri stopnje: groba vrtnja, končna vrtnja in valjni burnishing. Z popolnim odpravo leščenja lahko proizvajalci dosežeta boljše rezultate, hkrati pa zmanjšajo proizvodne stroške in okoljski vpliv.
Kvantificirane izboljšave zmogljivosti
Izboljšanje hrapavosti površine
En od najpomembnejših prednosti valjnega burnishinga je njegova sposobnost dosledno doseganja izjemnih površinskih končnih obdelav. Testiranja kažejo, da cilindrične cevi, ki so bile pravilno burnishane, kažejo vrednosti hrapavosti Ra0,4 do 0,8 mikrometrov, kar predstavlja dramatično izboljšavo od pred-burnishing vrednosti Ra3,2 do 6,3 mikrometrov.
Ta izboljšava kakovosti površine neposredno prevzema v izboljšano učinkovitost zapiralnih elementov, zmanjšane izgube zaradi trenja in podaljšano življenjsko leto celotnega hidravličnega sistema.
Izboljšave trdote površine in utripne trdote
Poleg geometrične kakovosti površine valjni burnishing bistveno spremeni metalurške lastnosti obdelane površine. Dejanje hladne obdelave poveča trdoto površine za približno 30%, ustvarja bolj odporno zunanjo plast na obrabo.
Enako pomembno je, da proces izboljša utripno trdoto za približno 25%. Ta izboljšava je rezultat koristnih stisknih ostankov, ki so bili uvedeni med procesom plastične deformacije, ki učinkovito nasprotujejo napetostnim napetostim, s katerimi se srečujejo med delovanjem.
Dramatične izboljšave učinkovitosti
Proizvodna učinkovitost predstavlja še eno področje, kjer valjni burnishing kaže jasne prednosti pred tradicionalnim leščenjem. Primerjalna študija kaže, da delovni tokovi vrtnje-burnishinga dosežejo približno trikratno proizvodnost od procesov vrtnje-leščenja.
Te izboljšave učinkovitosti izhajajo iz več faktorjev: hitrejši cikli, zmanjšane potrebe po zamenjavi orodij, odprava operacij oblikovanja koles in zmanjšana potreba po vmesni pregledu. Za proizvajalce, ki se soočajo z večjo cenovno pritiskom, lahko te izboljšave produktivnosti pomenijo razliko med dobičkom in izgubo.
Pridobitki življenjskega leta komponent
Pri ocenjevanju proizvodnih procesov mora celotna cena lastništva upoštevati življenjsko leto komponent. Analiza kaže, da cilindrične cevi, končno obdelane z valjnim burnishingom, imajo življenjsko leto dva do trikrat daljše od tistih, končno obdelanih z metodami leščenja.
Ta izboljšava življenjskega leta je rezultat kombinacije superiorne kakovosti površine, izboljšane trdote, koristnih stanj ostankov in odprave toplovno vplivnih con. Praktična posledica je manj zamenjav, zmanjšane vzdrževalne potrebe in izboljšana zanesljivost sistema.
Tehnične prednosti valjnega burnishinga
Koristna stanja ostankov
Tradicionalno leščenje uvede napetostne ostanke v obdelane površine, ustvarja pogoje, ki so ugodni za nastanek in širjenje razpok. Valjni burnishing obrne to situacijo z uvedbo stisknih ostankov, ki aktivno preprečujejo nastanek in rast razpok.
Ti stiskni ostanki pomagajo tudi površinskim mikro-razpokam, preprečujejo vstop korozivnih medijev in podaljšajo življenjsko leto komponent v zahtevnih okoljih.
Učinki hladne obdelave
Plastična deformacija, ki se zgodi med burnishingom, ustvari površinsko plast z večjo trdoto in trdoto. Ta hladno obdelana plast ponuja odlično odpornost na abrazivno obrabo, zmanjšuje stopnjo degradacije površine med podaljšanimi storitvami.
Poleg tega hladno obdelana površina kaže izboljšano odpornost na mehanizme ljepilne obrabe, kar dodatno prispeva k podaljšanemu življenju komponent.
Odprava toplovno vplivnih con
Leščenje generira znaten toploto, ki lahko povzroči metalurške spremembe v občutljivih materialih, vključno z ponovno otrditvijo, prekomerno temperiranjem in ponovnim porazdelitvijo ostankov. Valjni burnishing deluje pri veliko nižjih temperaturah, ohranja namenjeno metalurško strukturo osnovnega materiala.
Ta toplovna prednost postane še posebej pomembna pri obdelavi otrjenih jekel ali posebnih zlitin, zasnovanih za specifične mehanske lastnosti.
Izboljšana odpornost na korozijo
Kombinacija koristnih ostankov in hladno obdelanih površin ustvari pogoje, ki aktivno preprečujejo mehanizme korozije. Stiskni ostanki preprečujejo širjenje razpok, medtem ko otrjena površinska plast ponuja bolj stabilen podlago za zaščitne premaze.
Poljska izkušnja potrdi, da burnishane komponente kažejo superiorne korozijske lastnosti v primerjavi z leščenimi komponentami v enakih pogojih storitve.
Razmisleki o implementaciji za proizvajalce
Integracija procesov in zahteve glede opreme
Prehod od leščenja do burnishinga zahteva previdno načrtovanje in ustrezno naložbo v opremo. Proizvajalci morajo oceniti zmogljivosti svoje obstoječe orodne opreme in določiti, ali so potrebne dodatne nakupovalne opreme.
Sodobni CNC obdelovalni centri lahko pogosto omogočijo burnishing operacije z minimalnimi spremembami, saj proces potrebuje le zmerno moč vretena in trde pogoje klemenja. Vendar pa je pravilna izbira orodij še vedno ključna za doseganje optimalnih rezultatov.
Kakovostna kontrola in spremljanje procesov
Ustanovitev učinkovitih postopkov kakovostne kontrole je bistveno za uspešno implementacijo burnishinga. Čeprav burnishing na splošno proizvaja bolj konsistentne rezultate kot leščenje, so še vedno potrebni ustrezni vmesni pregledi in končni postopki pregleda.
Ključne kakovostne parametre za spremljanje vključujejo hrapavost površine, trdoto površine, raven ostankov in dimenzijsko natančnost. Tehnike statistične kontrole procesov pomagajo zagotoviti konsistentno kakovost med proizvodnimi serijami.
Učenje operaterjev in razvoj spretnosti
Čeprav je valjni burnishing na splošno lažje osvojiti kot natančno leščenje, je še vedno pomembno pravilno usposabljanje operaterjev. Ključne spretnosti vključujejo pravilno nastavitev orodij, ustrezno izbiro parametrov in prepoznavanje nenormalnih pogojev, ki bi lahko kazali na probleme v procesu.
Naložba v celovite programe usposabljanja pomaga maksimizirati koristi nove tehnologije, hkrati pa zmanjšati učenjski krivuljo za proizvodne osebje.
Industrijski trendi in prihodnji pogledi
Integracija z digitalnimi tehnologijami proizvodnje
Prihodnost proizvodnje cilindričnih cev leži v integraciji tehnologije burnishinga z digitalnimi sistemami proizvodnje. Pametno spremljanje procesov, prilagodljiva kontrola parametrov in avtomizirana overitev kakovosti predstavljajo ključne področja razvoja.
Proizvajalci, ki sprejmejo te digitalne zmožnosti, dobijo konkurenčne prednosti preko izboljšane konsistentnosti, zmanjšanih stopenj odpadkov in izboljšane dokumentacije za namene zagotavljanja kakovosti.
Trajnost in okoljski vidiki
Kot industrije proizvodnje soočajo z večjim pritiskom za zmanjšanje okoljskega vpliva, valjni burnishing ponuja znatne prednosti trajnosti. Proces ne generira leščenih odpadkov, ne potrebuje hlajilnih tekočin in porabi manj energije na končen del.
Te okoljske koristi so v skladu z širšimi industrijskimi trendi v smeri trajnostnih praks proizvodnje in lahko pomagajo podjetjem izpolniti vse strožje regulativne zahteve.
Tržna povpraševanja in konkurenčni dinamiki
Rastoče ozaveščenost prednosti valjnega burnishinga poganja večjo uporabo v sektorju proizvodnje hidravličnih cilindrov. Ko več proizvajalcev implementira tehnologijo, tržne pričakovanja glede kakovosti komponent nenehno naraščajo.
Podjetja, ki ne sprejmejo naprednih tehnik proizvodnje, tvežijo, da izgubijo konkurenčno pozicijo pred bolj progresivnimi konkurenti. Nasprotno, zgodnji uporabniki lahko izkoristijo svoje tehnološke prednosti, da zajamejo tržno delež in zahtevajo premijske cene.
Zaključek
Tehnologija valjnega burnishinga predstavlja znaten napredek v proizvodnji hidravličnih cilindričnih cev, ponuja privlačne prednosti pred tradicionalnimi metodami leščenja. Dokazane izboljšave kakovosti površine, trdote, utripne trdote, proizvodne učinkovitosti in življenjskega leta kom


