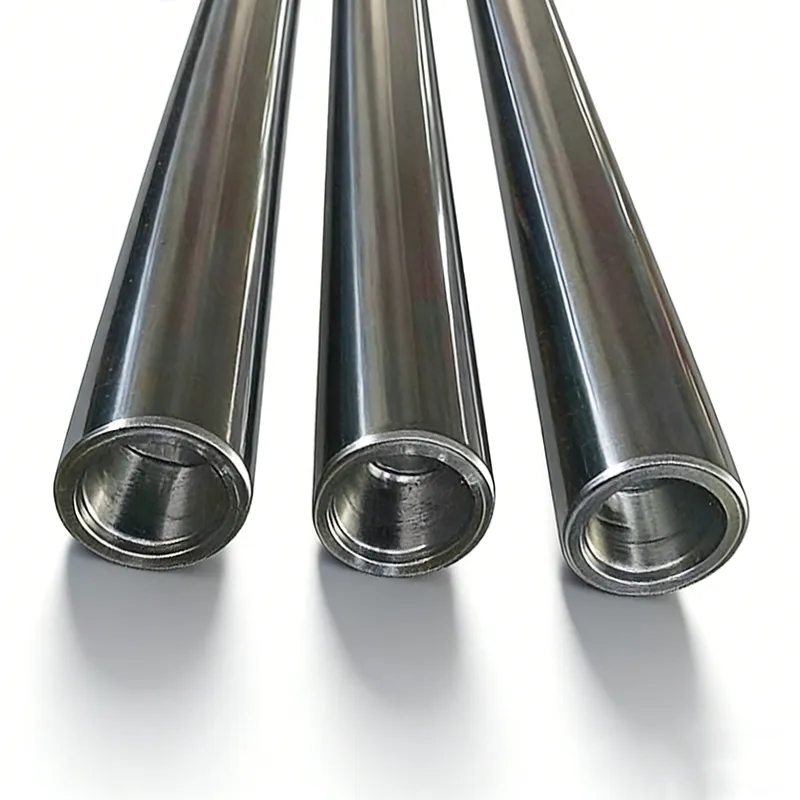
Hidravlični valj s votlim batnim drogom


Vodilni drog je ključna povezovalna in nosilna komponenta hidravličnega valja. Široko se uporablja v hidravličnih in pneumatskih pogonih ter se karakterizira z visokofrekvenčnim gibanjem in strogimi tehničnimi zahtevami, zaradi česar sodi med natančne gibajoče se komponente.
Za primer vzemimo hidravlični valj, ki se sestoji predvsem iz cevi valja, batnega droga, bata in končnih pokrovov. Kakovost obdelave batnega droga neposredno vpliva na življenjsko dobo in obratovalno zanesljivost celotnega valja.
Batni drogovi zahtevajo visokonatančno obdelavo. Predpisana površinska hrapavost je Ra 0,4–0,8 μm, pri čemer so zahteve po koaksialnosti in obrusni odpornosti zelo stroge. Konstruktivno gre za vitko osjo komponento, kar obdelavo še posebej otežuje in že dolgo predstavlja izziv za proizvodne inženirje.
**Površinsko utrjevanje z valjčenjem (burnishing)**
Za izboljšanje odpornosti batnega droga proti koroziji ter zakasnitev nastanka in širjenja utrujnih razpok, s tem pa za povečanje utrujne trdnosti, se uporabljajo površinske obdelave.
S postopkom valjčenja se na površini oblikuje plast hladnega utrjevanja. Ta proces zmanjša elastično in plastično deformacijo na stiku, znatno izboljša odpornost površine proti obrabi ter odpravi napake zaradi pregrevanja, ki se pogosto pojavljajo pri konvencionalnem brušenju.
Po valjčenju se zmanjša površinska hrapavost, kar izboljša točnost vpetja in zmanjša trenje med batnim drogom in tesnili ali tesnilnimi obroči pri vratilnem gibanju. S tem se zmanjša obraba tesnil in podaljša skupna življenjska doba hidravličnega valja.
Valjčenje se zato šteje za kakovosten in zanesljiv postopek dokončne površinske obdelave pri izdelavi batnih drogov.
**Tehnične specifikacije batnega droga**
**Tolerančni razred vodilnega droga:** F7–F9
**Površinska hrapavost vodilnega droga:** Ra 0,3–0,6 μm
**Površinska trdota vodilnega droga:** HRC 58–64
**Globina utrjene plasti (površina batnega droga):** 1–3 mm
**Točnost obdelave (radialni progib):** 0,02–0,05 mm
**Ravnost:** ≤ 5 μm na 100 m
**Debelina kromne prevleke:** 0,025–0,035 mm
Priporočeni izdelki
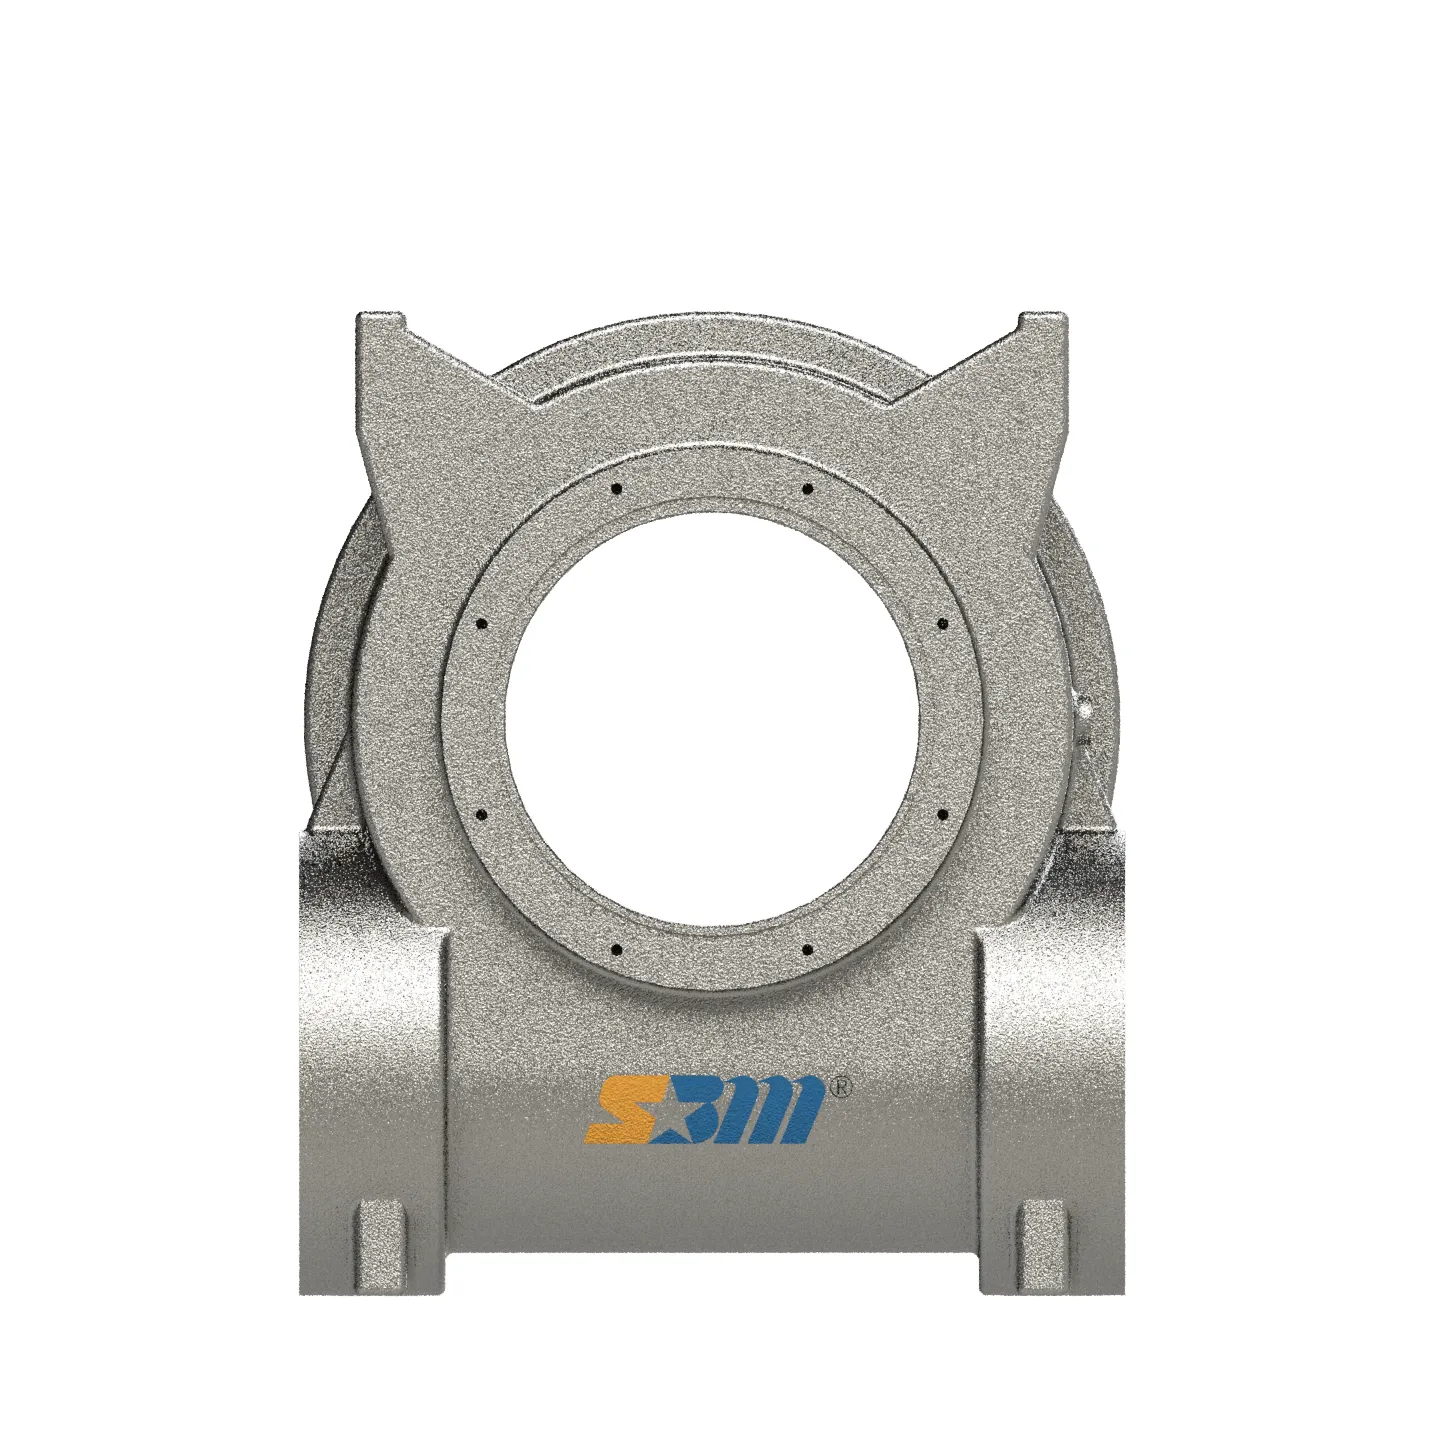
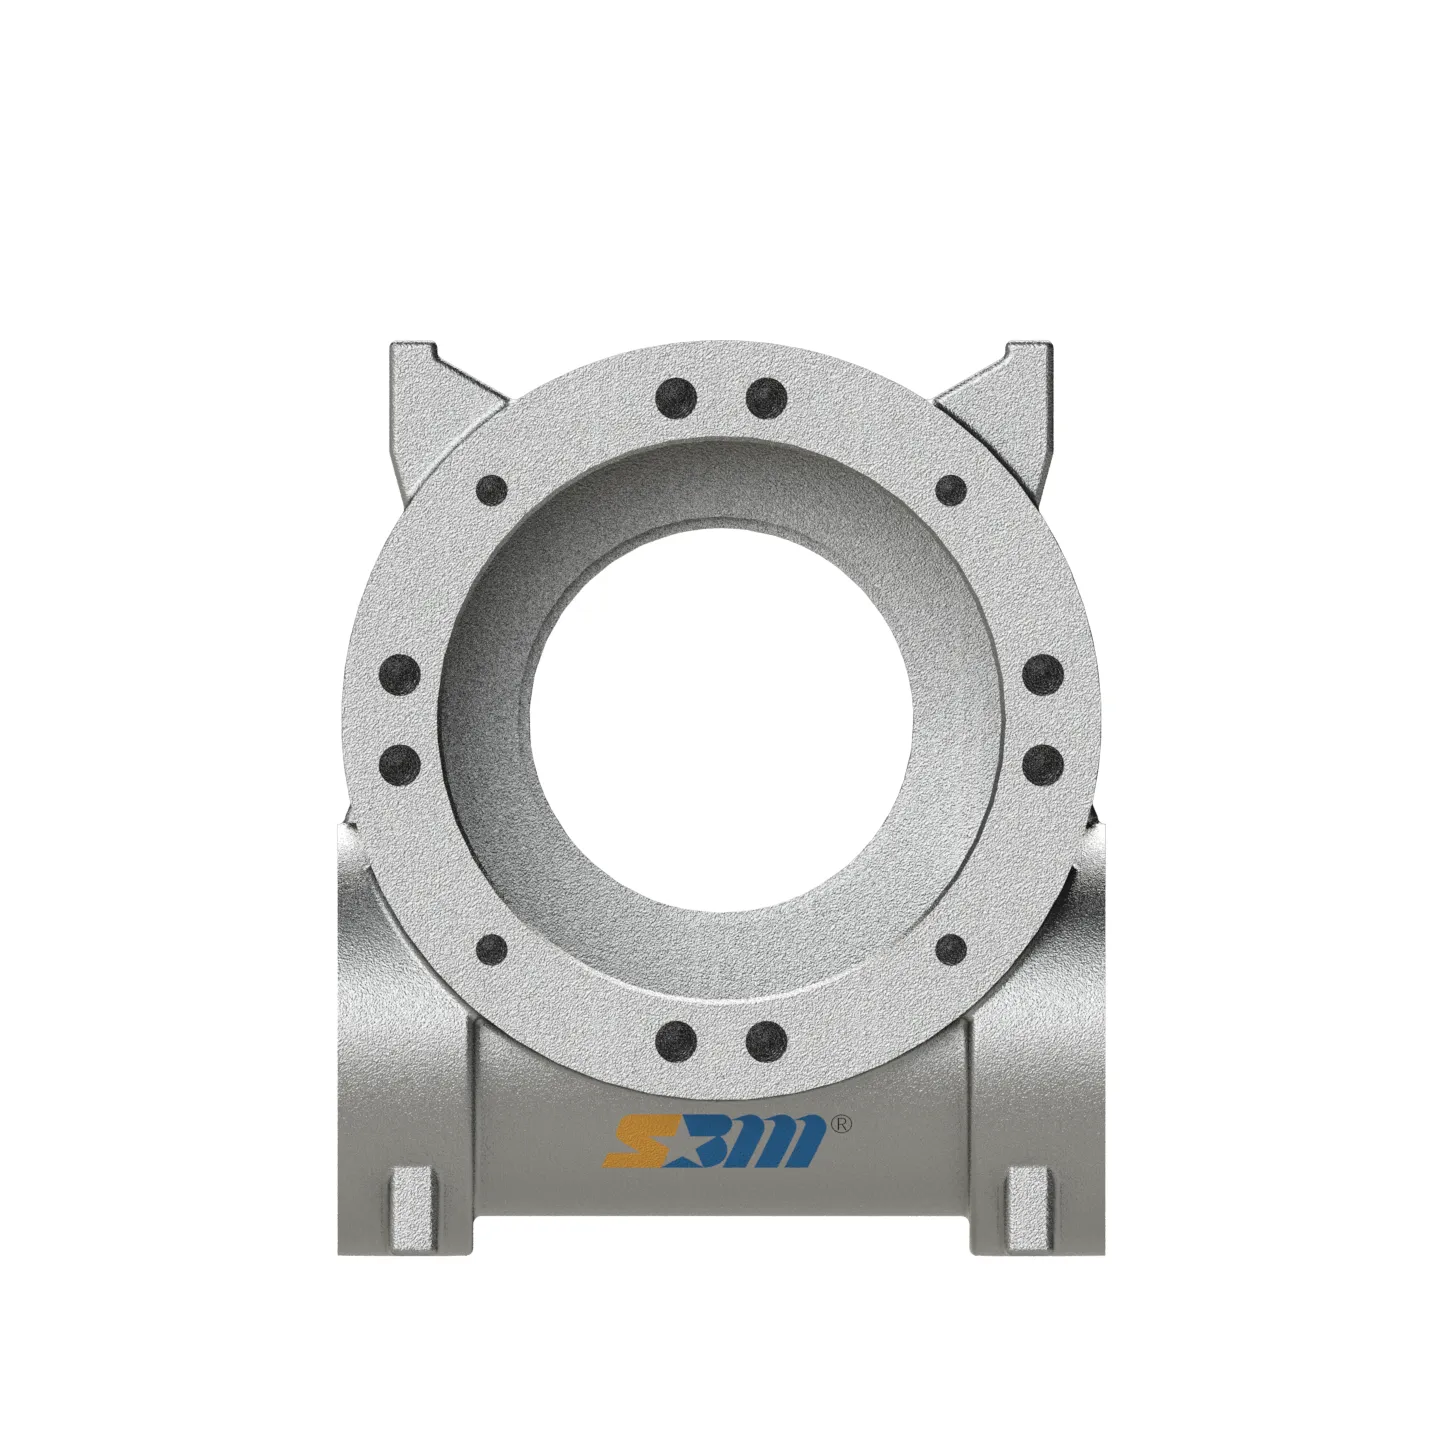
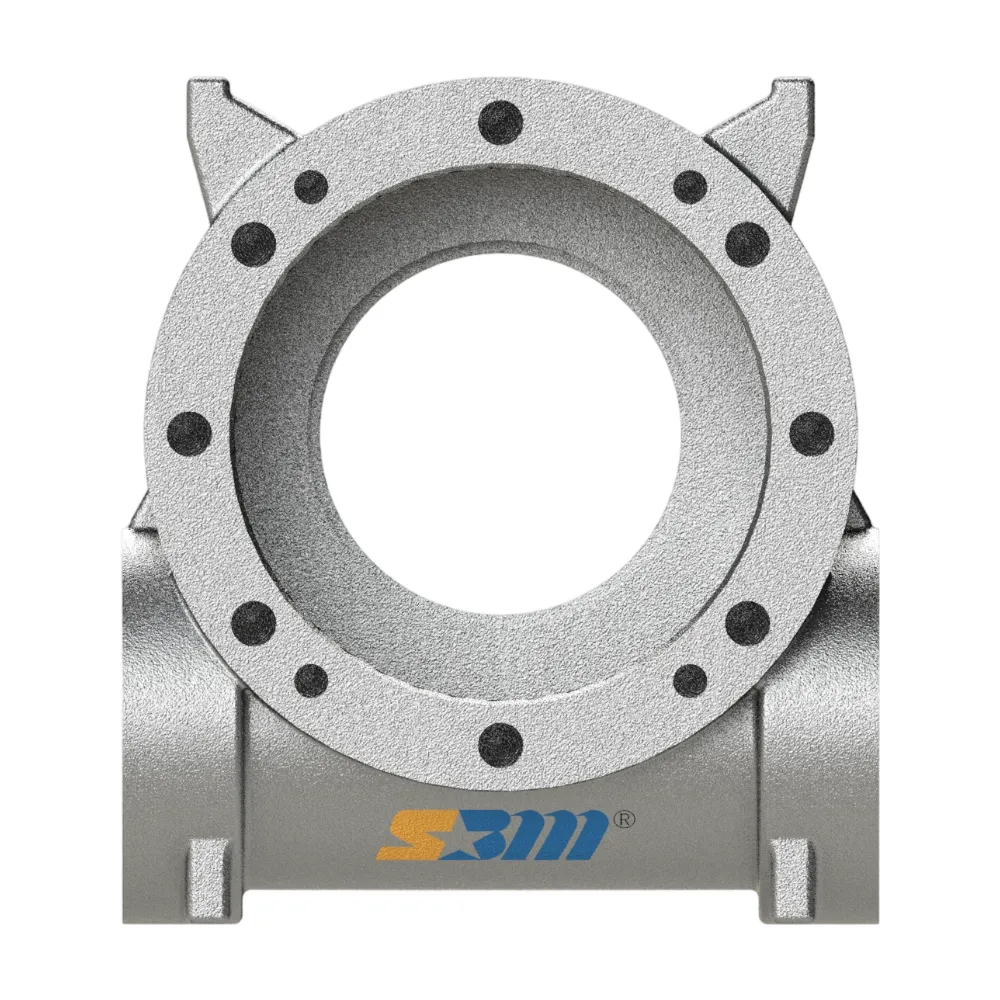
Housing rotacijskega aktuatorja S180 | Visokotorzijska uljena guma QT500
Iskateš kućište za teški rotacijski aktuator S180? Otkrijte premium kućišta od čelika QT500-7 s zupčastim nosačem od Shellppon, odliježena pomoću napredne EPC tehnologije.
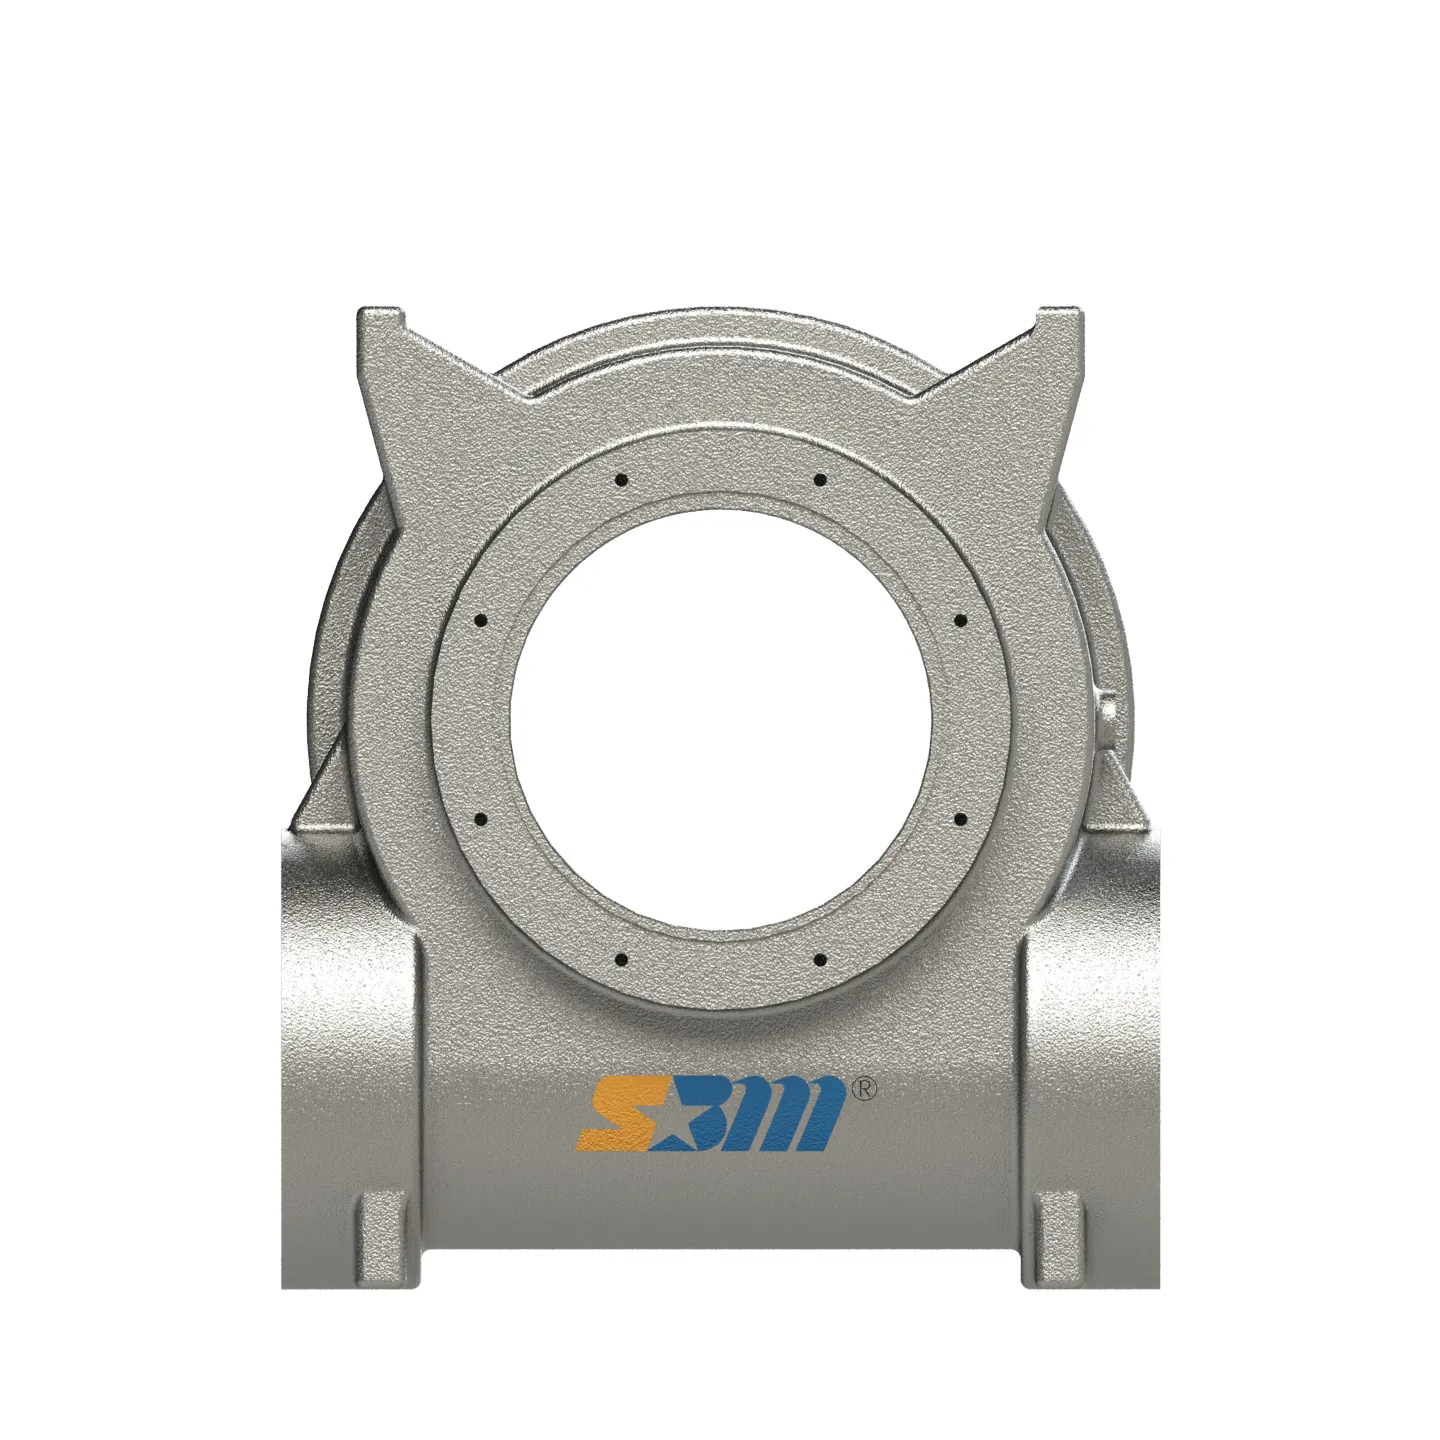
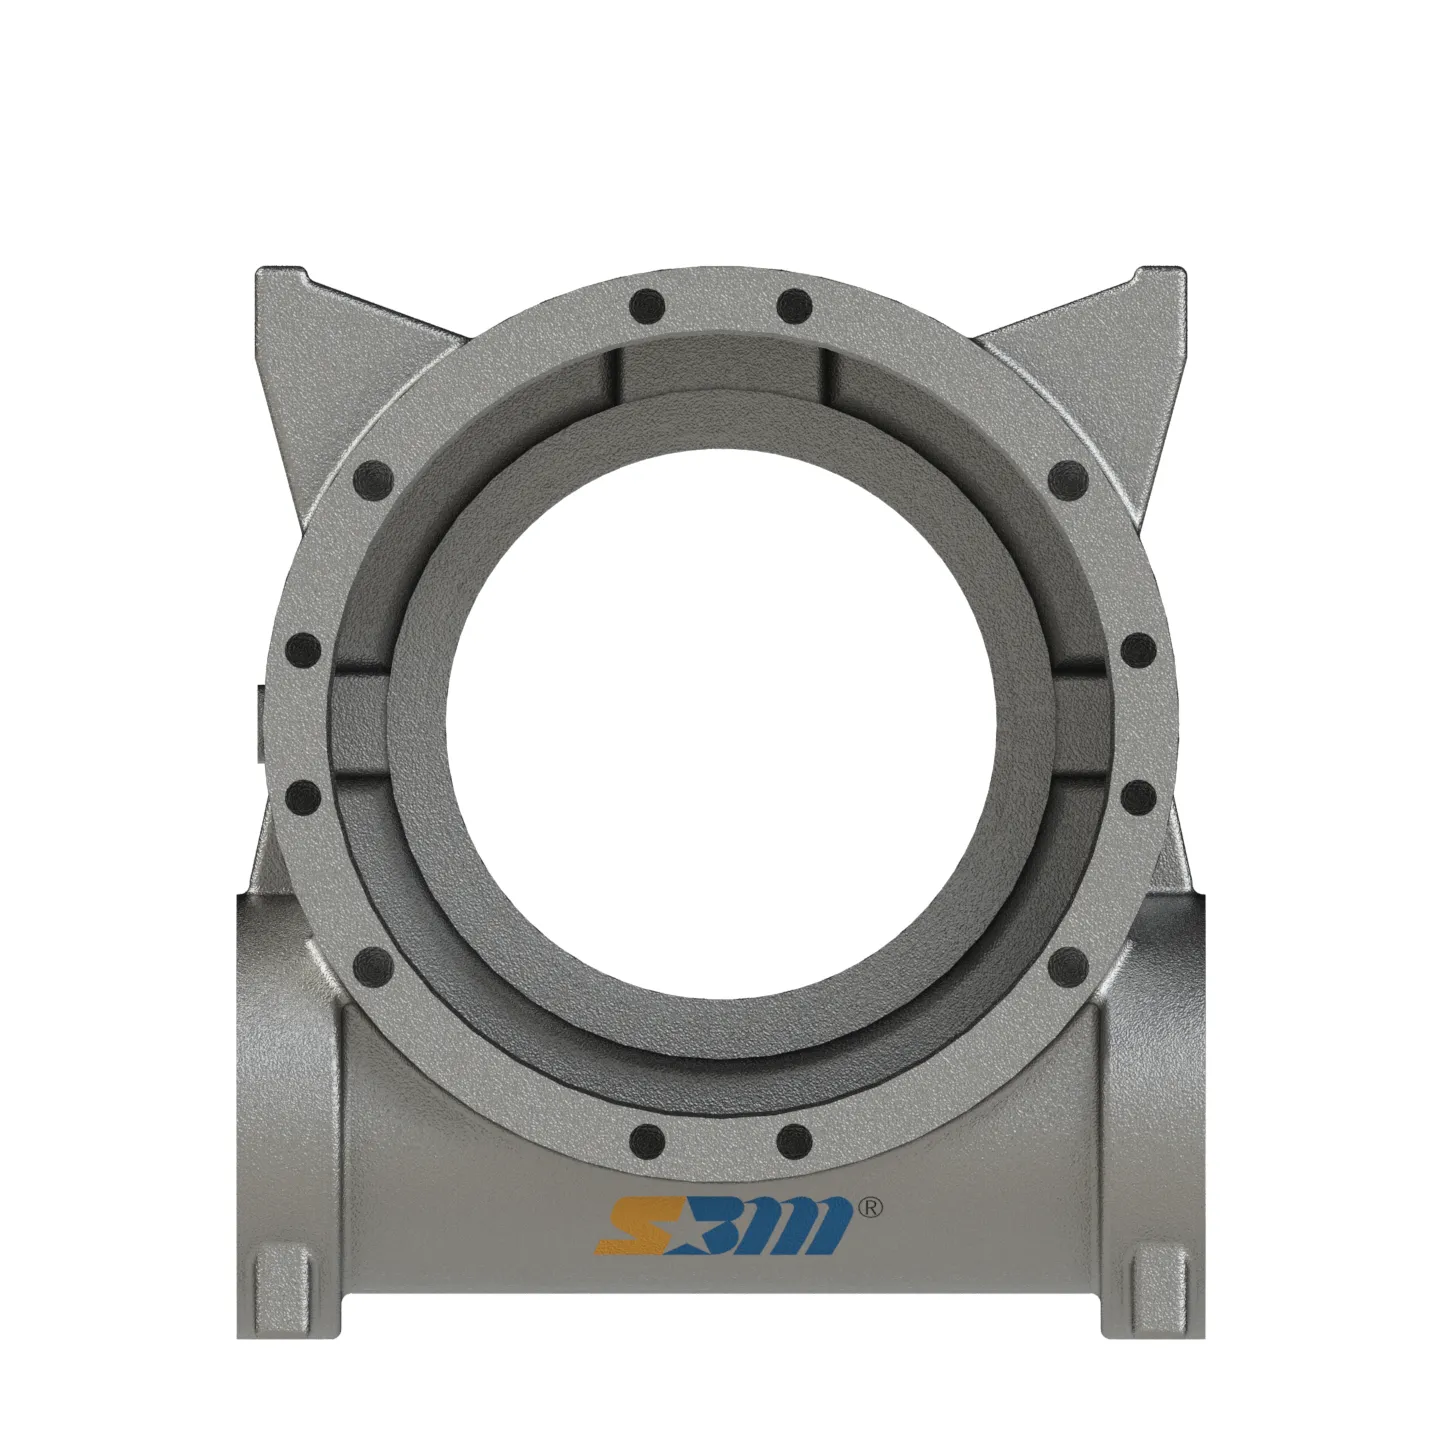
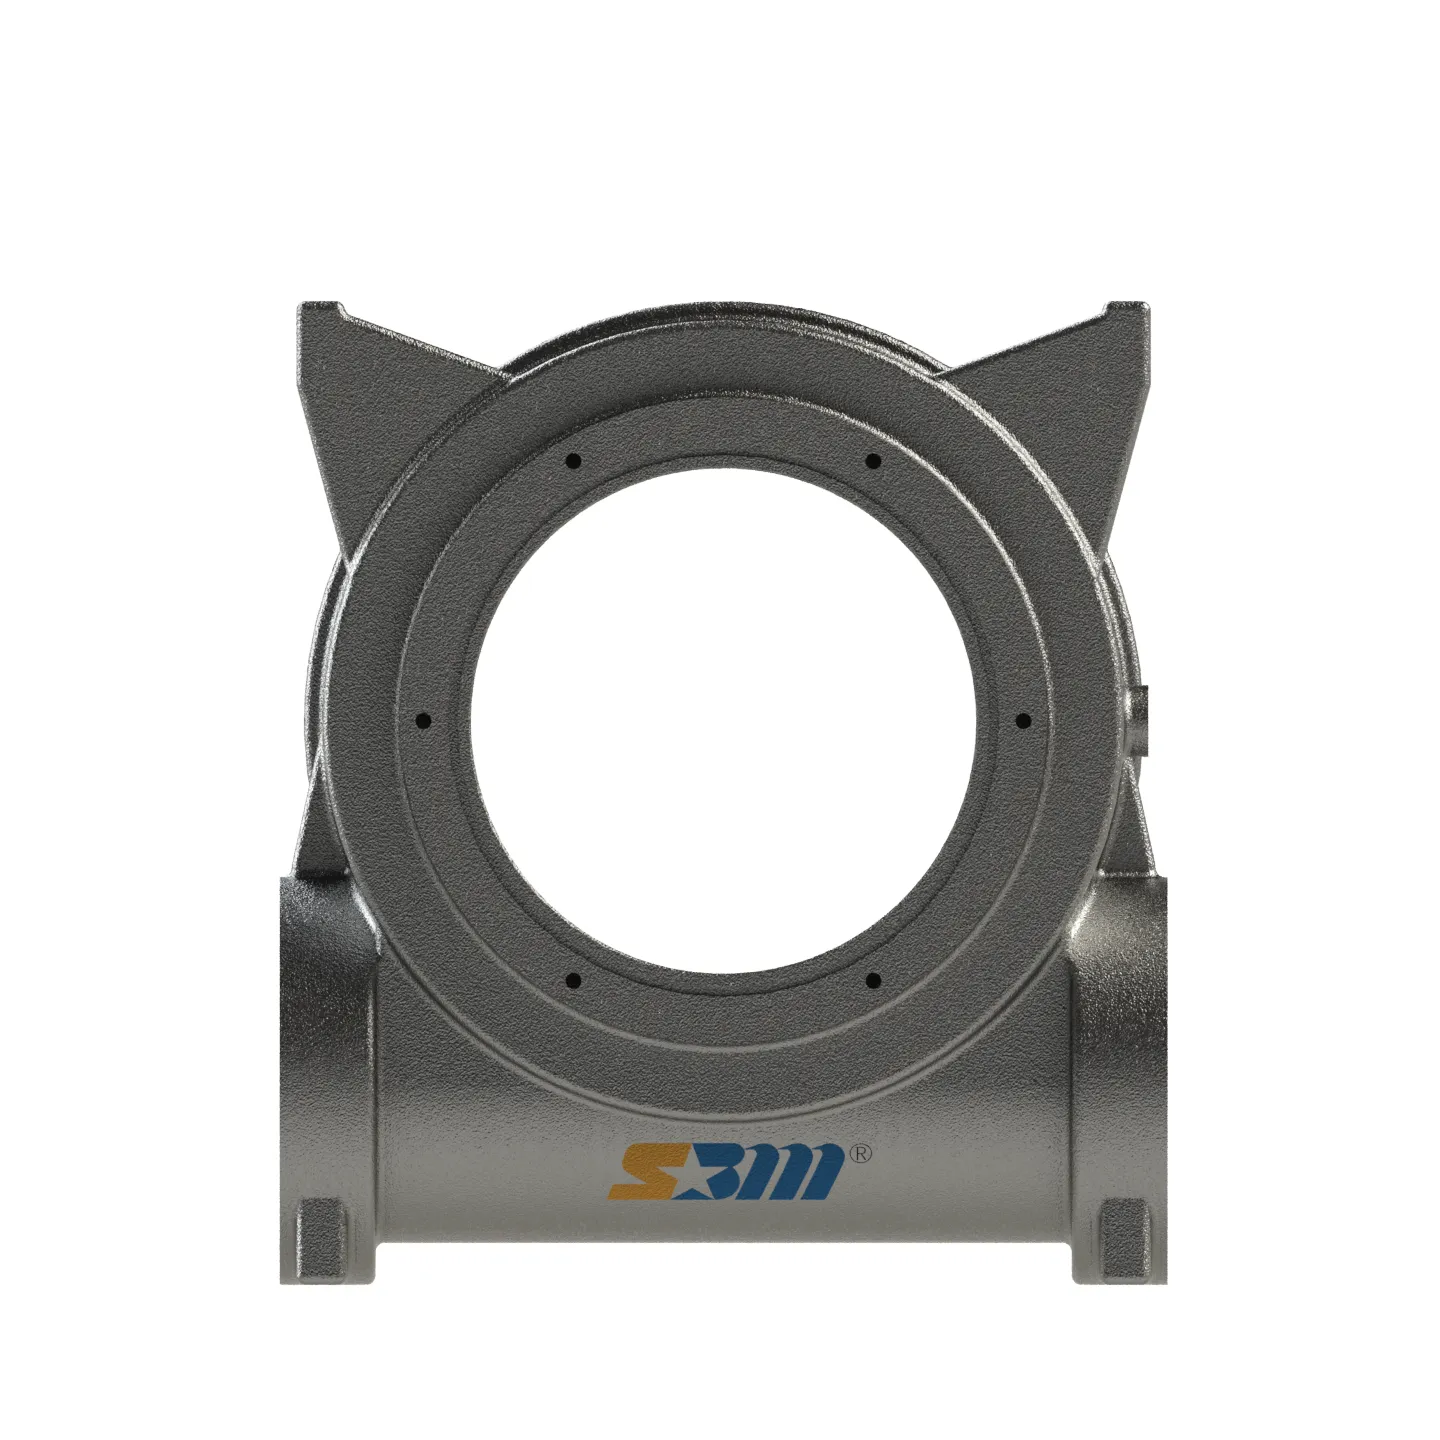
Ohišje rotacijskega aktuatorja S140 | Visokozmogljivo litje iz izgubljene pene QT500
Iščete robustno ohišje rotacijskega aktuatorja S140? Odkrijte Shellpponova visoko trdna ohišja zobniških letev QT500-7 iz nodularne litine, ulita z napredno tehnologijo EPC.
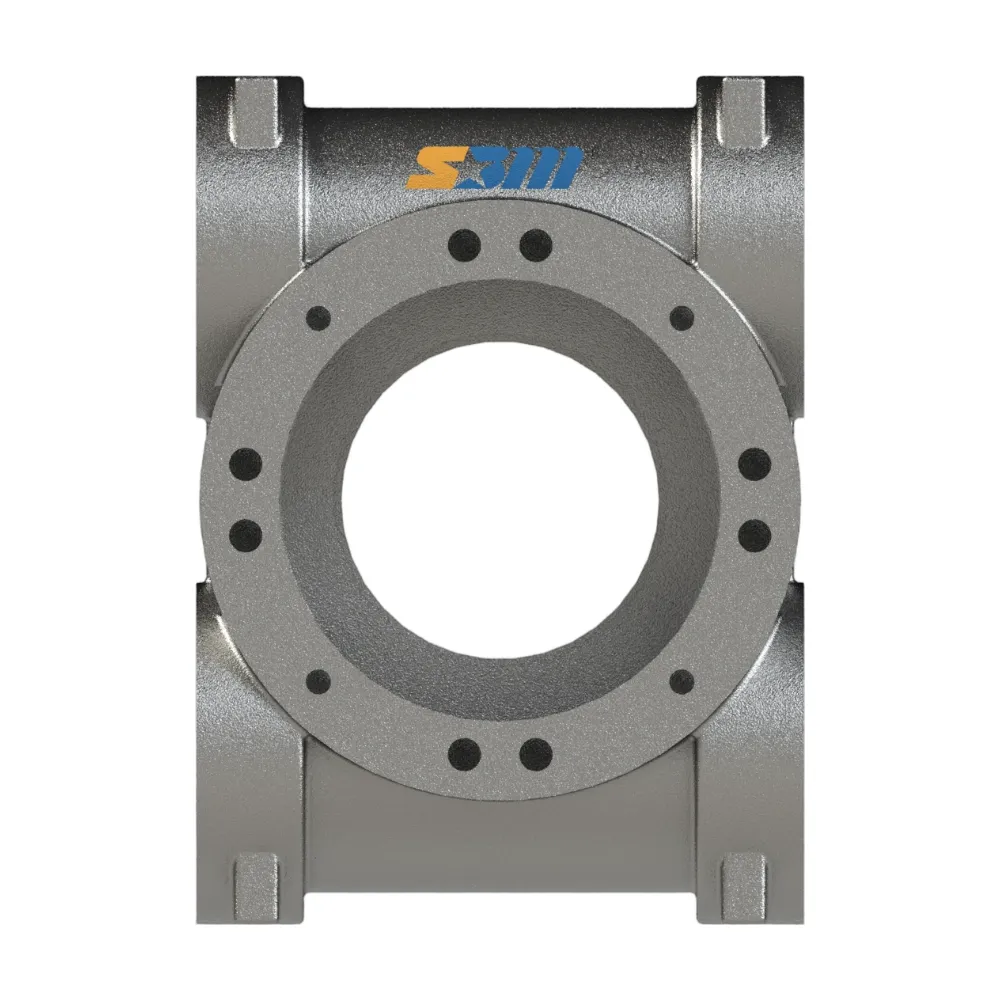
Gredna-stolpna kučišče za rotacijski aktuator S100
Iskate robustno gredi rotacijskega aktuatorja S100? Odkrijte premium gredi z zobniki in rezkami iz duktilnega jekla QT500-7 podjetja Shellppon, odlitala z napredno tehnologijo EPC.
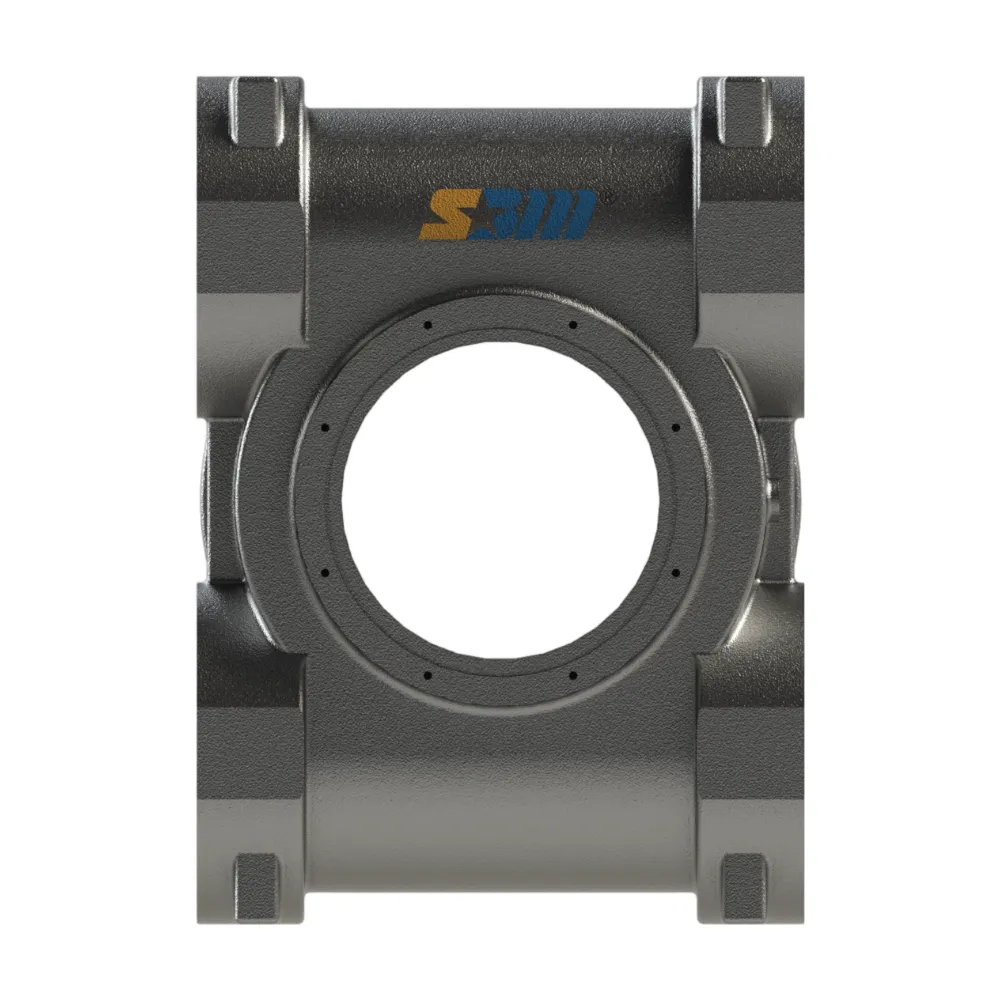
D180 obratni aktuator s grediščno korbo
Odkrijte kućište zupčanika-zupčanice rotacijskog aktuatora D180 proizvođača Shellppon. Izrađeno od visokostruke duktilne željeza QT500-7 pomoću vrhunske tehnologije lijevanja gubitnog pjene (EPC).


